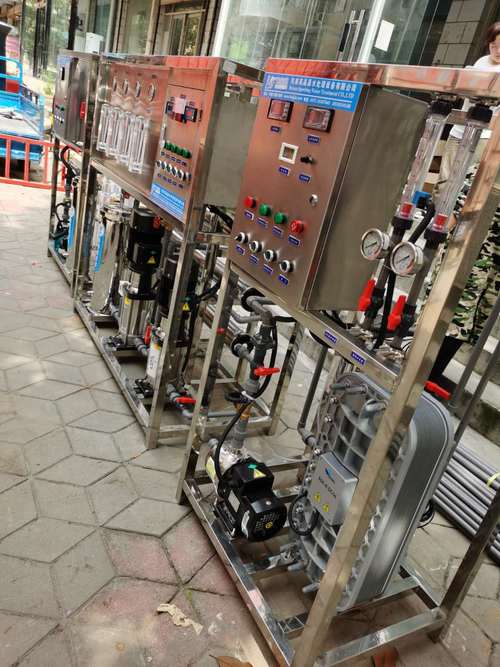
水是生命之源,也是工业生产不可或缺的资源。随着水资源日益紧张和环保要求不断提高,高效的水处理技术成为社会关注的焦点。在众多水处理设备中,反渗透设备凭借其卓越的分离性能,成为海水淡化、纯水制备和废水回用等领域的核心技术。本文将深入探讨反渗透设备的工作原理、优势特点及其广泛应用,展现其在现代水处理中的关键作用。
一、反渗透技术原理
反渗透(Reverse Osmosis,简称RO)是一种以压力差为推动力的膜分离技术。其核心是利用半透膜的选择透过性:当原水在高压泵的作用下进入膜元件时,水分子可以穿透半透膜,而溶解盐类、有机物、细菌等杂质则被截留,随浓水排出。这一过程实现了水与杂质的有效分离,产水水质高且稳定。
反渗透膜通常由聚酰胺复合材料制成,孔径极小(约0.1纳米),能有效去除水中99%以上的溶解盐类、胶体、微生物及大部分有机物。系统一般包括预处理、高压泵、膜组件、控制系统等部分,预处理可保护膜免受污染和结垢,延长使用寿命。
二、反渗透设备的优势
- 高效脱盐:单级反渗透系统脱盐率可达95%-99%,两级系统甚至可达99.5%以上,满足电子、医药等行业对高纯水的需求。
- 节能环保:现代反渗透设备配备能量回收装置,可显著降低能耗;同时减少化学药剂使用,避免二次污染。
- 自动化程度高:采用PLC控制,实现自动冲洗、在线监测和故障报警,操作简便,运行稳定。
- 模块化设计:设备结构紧凑,占地面积小,可根据水量需求灵活组合,便于扩容和改造。
- 适应性强:可处理不同水源(自来水、地下水、海水等),通过调整工艺参数适应水质波动。
三、反渗透设备典型应用
- 饮用水净化:用于社区直饮水、瓶装水生产,去除重金属、余氯等有害物质,保障饮水安全。
- 工业纯水制备:在电力、化工、电子等行业,为锅炉补给水、生产工艺用水提供高纯度水源。
- 海水淡化:反渗透法已成为海水淡化的主流技术,解决沿海地区和海岛淡水资源短缺问题。
- 废水回用:处理印染、电镀等工业废水,实现水资源循环利用,降低排放。
- 食品饮料:用于果汁浓缩、乳品加工等,保留风味的同时提高产品品质。
四、维护与保养要点
为确保反渗透设备长期稳定运行,需注意以下维护要点:
- 定期更换保安过滤器滤芯,防止颗粒物堵塞膜元件。
- 根据水质情况投加阻垢剂,控制浓水侧结垢风险。
- 按运行压差和产水量变化及时进行化学清洗,恢复膜性能。
- 长期停用时需进行保护液封存,防止微生物滋生。
五、未来发展趋势
随着膜材料技术进步和智能控制的应用,反渗透设备正朝着更低能耗、更高抗污染性和更智能化方向发展。例如,新型纳米复合膜可提高通量和选择性;物联网技术实现远程监控和预测性维护;零排放(ZLD)工艺将反渗透与其它技术结合,最大限度减少废水排放。反渗透技术将在水资源可持续利用中发挥越来越重要的作用。
反渗透设备作为水处理领域的核心装备,以其高效、可靠、环保的特点,为解决水资源问题提供了有力支撑。正确选型、规范运维是发挥其效能的关键。技术创新将继续推动反渗透设备升级,更好地服务于人类社会的可持续发展。